

10–15 μm-es eloxálási szabványok szoláris sínekre
Eloxált alumínium napelemsínhez a10-15 μm-es anódoxid filmpraktikus felületkezelési -tartományt biztosít a kültéri napelemes szerelőprofilokhoz, ha az aljzat AL6005-T5 vagy azzal egyenértékű szerkezeti alumíniumötvözet. A filmvastagságot, a tömítés minőségét, az alapfelület állapotát és az expozíciós környezetet együtt kell ellenőrizni; a filmvastagság önmagában nem határozza meg a korróziós hatást.
Az eloxálási eljárás az alumínium felületet alumínium-oxid réteggé alakítja, nem pedig külön festékréteget. A napelemes szerelősínek esetében ez a megkülönböztetés befolyásolja a felület keménységét, az elektromos szigetelés viselkedését, a kopásállóságot, a megjelenés megtartását, valamint a hosszú távú nedvességnek és sóknak való kitettséget.
AL6005-T5 és 10–15 μm-es anódfilmvezérlés
Az AL6005-T5-öt széles körben használják extrudált PV szerelősínekhez, mivel mechanikai tulajdonságai támogatják a könnyű szerkezeti profilokat, miközben lehetővé teszik az összetett síngeometriákba való extrudálást.
A gyártásellenőrzés érdekében a következő paramétereket kell rögzíteni minden egyes profilkötegre:
| Paraméter | Javasolt gyári vezérlés | Mérnöki jelentősége |
| Alapanyag | AL6005-T5 | Szerkezeti alumínium hordozó |
| Anódos rétegvastagság | 10–15 μm | Felületi korróziógátló |
| Vastagságmérés | Profilonként több pont | Érzékeli a helyi vastagságot{0}} |
| Felületi megjelenés | Nincs szabad felület vagy erős foltok | A folyamat következetességét jelzi |
| Profil mérettűrése | A vonatkozó extrudálási specifikáció szerint | Szabályozza a bilincs és a sín illeszkedését |
| Felületi tömítés | Eloxálás után szabályozott | Csökkenti a pórusokkal kapcsolatos{0}}korróziót |
| Vágás-végfeltétel | Nincs ellenőrizetlen sorja vagy súlyos sérülés | Csökkenti a telepítési{0}}hibákat |
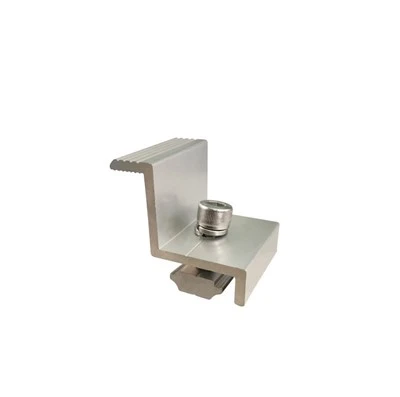


A névleges 10 μm-es specifikációt nem szabad úgy értelmezni, hogy minden pont pontosan 10 μm-t mér. A gyártásellenőrzésnek meg kell határoznia a legkisebb megengedett helyi vastagságot, a mérési helyeket, a mintavételi gyakoriságot és az átvételi módot.
A part menti vagy magas páratartalmú környezetben telepített napelemes sínek esetében a mérnöki felülvizsgálatnak figyelembe kell vennie a kloridkoncentrációt, a vízelvezetést, az eltérő -fémmel való érintkezést, a rögzítőanyagot és az EPDM interfészek jelenlétét.
ISO 7599 és ISO 2360 a 10–15 μm-es felületellenőrzéshez
ISO 7599 provides követelményeket és útmutatást az alumínium és ötvözeteinek eloxálására, beleértve a dekoratív és védő anódos oxidációt. A filmvastagság mérése roncsolásmentes -módszerekkel is elvégezhetőISO 2360.
A mérőrendszert a gyártásellenőrzés előtt kalibrálni kell. A méréseket nem szabad egyetlen kényelmes helyre koncentrálni, mert az extrudálási geometria, a sarkok, a mélyedések és a profiltájolás helyi vastagságváltozást okozhat.
Horog: Ellenőrzött bevonatadatokra van szüksége, mielőtt jóváhagyná napelemes sínszállítóját?
Kérjen anyag- és felületvizsgálati jelentéseket
Alumínium sín gyári ellenőrzés: 10–15 μm és ISO 9001 vezérlők
A szolársínt csak azután szabad kiszállítani, miután az anyagot, a méreteket, a felületkezelést és a látható hibákat a jóváhagyott termékspecifikáció szerint ellenőrizték.
AnISO 9001minőségirányítási rendszer biztosítja a dokumentum-ellenőrzés, a nyomon követhetőség, az ellenőrzési feljegyzések, a korrekciós intézkedések és a gyártási folyamatok irányításának keretét. Ez önmagában nem igazolja, hogy az alumíniumsínnek meghatározott eloxálási vastagsága vagy korróziós élettartama van.
A gyári ellenőrzési sorrendnek ezért el kell választania a felügyeleti{0}}rendszertanúsítványt a tényleges termékellenőrzési adatoktól.
AL6005-T5 Anyagellenőrzés és profilméret-ellenőrzés
Az anyagtanúsítványnak azonosítania kell a gyártáshoz szállított alumíniumötvözetet és temperálást. Ahol a beszerzési specifikáció előírja, a malom tanúsítványának nyomon követhetőnek kell lennie a gyártási tételig.
Napelemes sín felületkezelésének kiválasztása: 10–15 μm Mérnöki ellenőrző lista
Az eloxált alumínium szolársín vásárlása előtt a műszaki specifikációnak tartalmaznia kell az alumíniumötvözetet, az edzettséget, a bevonatrendszert, a fóliavastagságra vonatkozó követelményeket, az ellenőrzési módszert, az alkalmazandó szabványokat, a mérettűréseket és a dokumentációs követelményeket.
A part menti nedvességnek, ipari szennyező anyagoknak vagy gyakori páralecsapódásnak kitett projekteknél a specifikációnak ki kell terjednie a rögzítőelemek minőségére, az EPDM szigetelésre, a vízelvezetésre, a galvanikus interfészekre és a korrózióvizsgálatra is.
A végső felületkezelési{0}}követelményt a projekt expozíciós kategóriájához és szerelési egységéhez kell igazítani, nem pedig a bevonat vastagságából kell kiválasztani.
Az EPC beszerzések esetében ezért a leghasznosabb beszállítói összehasonlítás nem az „eloxált vagy porszórt” elszigeteltség. Ez azötvözet + felületi folyamat + bevonat vastagsága + felületi anyagok + ellenőrzési módszer + vizsgálati bizonyíték + gyártás nyomon követhetősége.
GYIK: 10–15 μm-es eloxált alumínium napelemes sín beszerzése
Milyen eloxálási vastagság alkalmas az alumínium napelemes szerelősínekhez?
A 10-15 μm-es anódfilma kültéri alumínium szerelőprofilok általánosan meghatározott termékcsaládja. A vásárlási specifikációnak meg kell határoznia a minimálisan elfogadható vastagságot, a mérési módszert, a tömítési folyamatot és az expozíciós feltételeket is.
Hogyan kell igazolni az eloxált szolársín korrózióállóságát?
Ellenőrizze az alumíniumötvözetet, az anódréteg vastagságát, a tömítési folyamatot és az interfész anyagokat. Ha laboratóriumi korróziós vizsgálatra van szükség, adja megISO 9227, a vizsgálat időtartama, a minta előkészítése és a gyártás előtti elfogadási kritériumok.
A napelemes sínek szállítója tud-e anyag- és bevonatvizsgálati jelentéseket készíteni?
Igen. Egy gyári beszerzési csomag tartalmazhatja aAL6005-T5 anyagtanúsítvány, méretellenőrzési jegyzőkönyv, 10–15 μm-es bevonatvastagság-jelentés, gyártási nyomon követhetőségi feljegyzések és vonatkozó ISO 9001 vagy ISO 9227 dokumentáció.